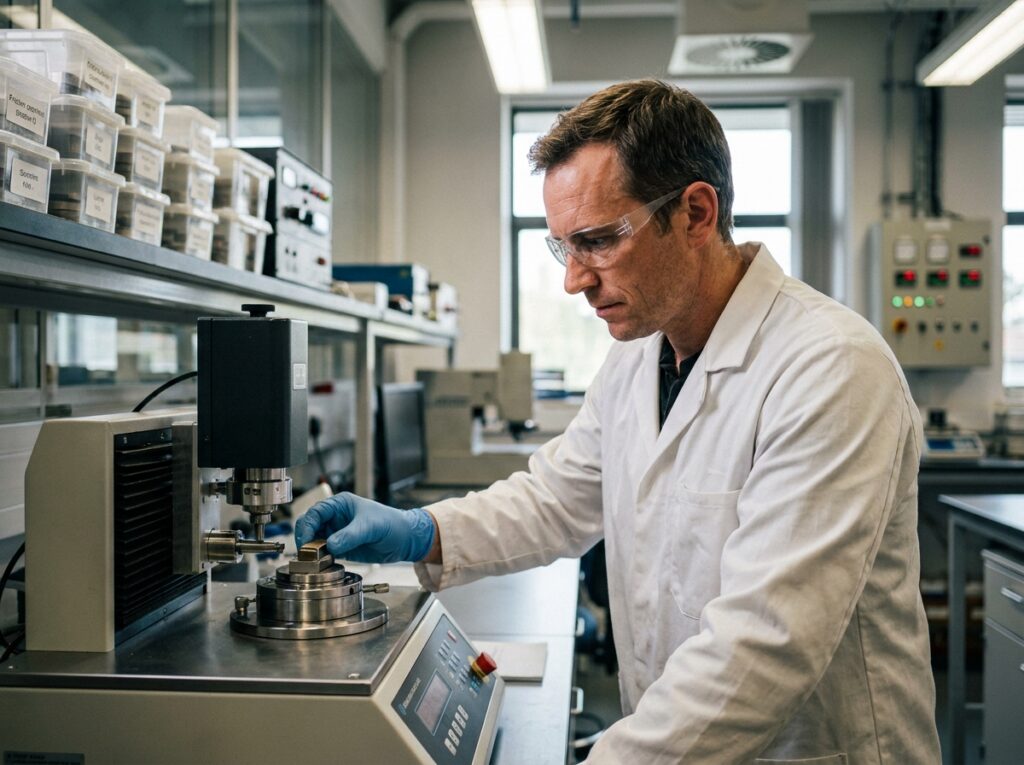
Un échantillon posé sur un tribomètre, une charge appliquée, un glissement lancé : en quelques minutes, la courbe de coefficient de frottement apparaît à l’écran. Le geste paraît simple. La difficulté se situe avant, dans les choix qui déterminent si l’essai produira des données exploitables ou des heures perdues à recommencer. Bien préparer un essai de frottement en laboratoire, c’est d’abord cadrer le problème industriel, puis sélectionner la méthode et les paramètres de contact qui le reproduisent fidèlement.
Frottement statique ou dynamique : identifier le bon problème avant de choisir le protocole
Vous avez déjà observé qu’un mécanisme coince au démarrage mais fonctionne correctement une fois en mouvement ? Ce comportement traduit un écart entre le frottement statique (résistance au premier glissement) et le frottement dynamique (résistance en régime de glissement continu). Les deux grandeurs se mesurent sur le même tribomètre, mais pas avec le même protocole.
Si le problème industriel concerne un couple de démarrage trop élevé, c’est le coefficient de frottement statique qui compte. Si la pièce chauffe ou s’use en fonctionnement continu, c’est le frottement dynamique qu’il faut cibler. Lancer une campagne d’essais sans avoir tranché entre ces deux cas revient à produire des résultats inutilisables pour l’ingénieur qui attend une réponse.
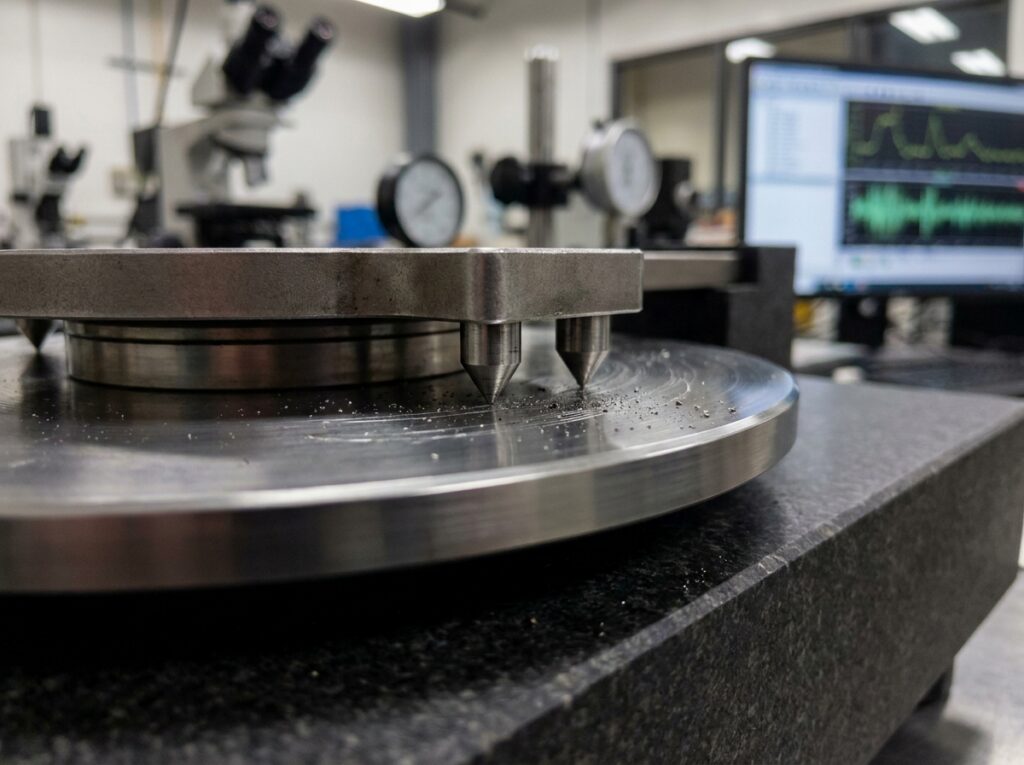
Cette distinction oriente aussi le choix de la norme. L’ASTM G133, par exemple, couvre le glissement alternatif, adapté aux sollicitations réciproques. L’ASTM G99 (bille sur disque en glissement continu) convient mieux à l’évaluation d’un régime stabilisé. Choisir la mauvaise configuration allonge la mise au point sans améliorer la pertinence des données.
Protocole d’essai de frottement : trois paramètres qui évitent les itérations inutiles
Une fois le type de frottement identifié, trois paramètres pilotent la représentativité de l’essai : la charge, la vitesse de glissement et la température. Mal calibrés, ils génèrent un régime de contact différent de celui de l’application réelle, et les résultats ne sont plus transposables.
- La charge appliquée détermine la pression de contact. Une charge trop faible ne déclenche pas les mécanismes d’usure réels ; une charge excessive accélère artificiellement la dégradation et fausse le classement des matériaux.
- La vitesse de glissement influence l’échauffement local et le régime de lubrification. Un essai mené à vitesse constante ne reproduit pas un cycle avec des phases d’accélération et de freinage.
- La température ambiante ou imposée modifie les propriétés du lubrifiant et la dureté superficielle du matériau. Un revêtement performant à température ambiante peut perdre toute efficacité au-delà d’un certain seuil thermique.
Avant de programmer le tribomètre, il est utile de rédiger un cahier des charges d’essai qui liste les conditions de contact réelles. Ce document sert de référence pour valider que chaque paramètre d’essai reste cohérent avec le fonctionnement de la pièce.
C’est précisément à cette étape qu’il devient pertinent de réaliser des essais de frottement en laboratoire avec un cadrage technique préalable, plutôt que de multiplier les séries exploratoires.
Conditionnement des échantillons et reproductibilité des résultats de frottement
Un paramètre souvent sous-estimé lors de la mise au point : l’état de surface et l’historique de l’échantillon. Deux éprouvettes du même matériau, stockées dans des conditions différentes, peuvent donner des coefficients de frottement écartés de façon significative.
Pour les films plastiques, la méthode ASTM D1894 met en garde sur l’influence de l’âge de l’échantillon. La migration des additifs vers la surface modifie le frottement mesuré au fil du temps. Comparer un film fraîchement extrudé à un film stocké plusieurs semaines n’a pas de sens sans précaution de conditionnement.
Le même principe s’applique aux métaux et aux revêtements. Une surface oxydée, contaminée par des traces de doigt ou rayée par une manipulation maladroite ne se comporte pas comme une surface propre et contrôlée. Nettoyer, conditionner et vérifier la rugosité avant chaque essai prend du temps, mais en fait gagner bien davantage en supprimant les séries aberrantes qu’il faudrait refaire.
Liste de vérification avant le lancement d’un essai
Quelques points à valider systématiquement pour éviter les reprises :
- Rugosité de surface mesurée et conforme à la spécification du protocole.
- Échantillon nettoyé selon une procédure définie (solvant, ultrasons, séchage).
- Durée de stockage et conditions ambiantes documentées.
- Géométrie de contact vérifiée (diamètre de bille, rayon de courbure, planéité du disque).
Essais de frottement sur mesure : l’accompagnement du laboratoire TMI
Définir le bon protocole demande un dialogue entre l’industriel qui connaît son application et le laboratoire qui maîtrise les moyens d’essai. Le laboratoire TMI structure cet échange dès la phase de cadrage : géométrie de contact, conditions de charge et de vitesse, choix entre essai normé et protocole spécifique sont discutés avant toute manipulation.
TMI développe également des protocoles d’essais sur mesure lorsque les normes (ASTM G99, G133, ISO 7148, ISO 16047, ASTM D1894) ne couvrent pas la configuration réelle du client. L’objectif est de fournir des résultats directement exploitables, qu’il s’agisse de comparer des matériaux candidats, de qualifier un revêtement ou d’analyser une défaillance en service.
Cette approche évite les allers-retours techniques qui rallongent les délais. Un essai bien cadré réduit le risque de séries non exploitables.
Coefficient de frottement : interpréter les résultats sans se tromper
Le coefficient de frottement n’est pas une propriété intrinsèque d’un matériau. C’est une réponse du système de contact, qui dépend du couple de matériaux, du lubrifiant, de la charge, de la vitesse et de la température. Présenter un coefficient sans préciser ces conditions n’a aucune valeur technique.
Un piège fréquent consiste à comparer des coefficients issus de protocoles différents. Un essai bille-plan et un essai pion-disque ne sollicitent pas la surface de la même façon. Des résultats ne sont comparables que s’ils proviennent du même protocole d’essai.
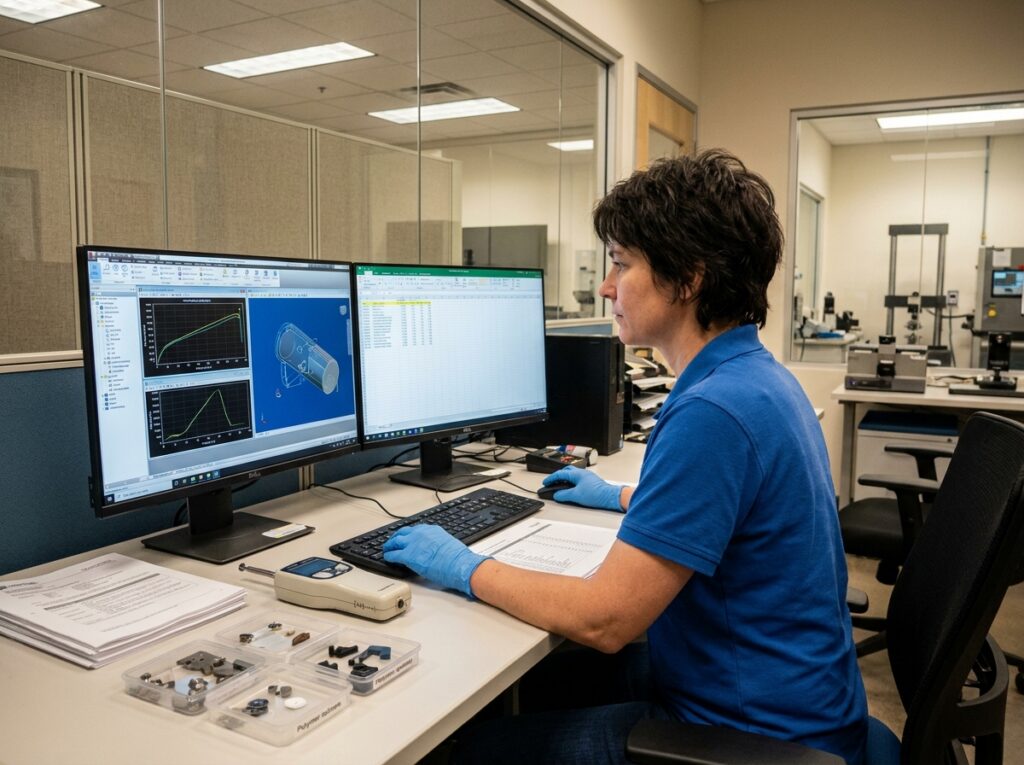
L’autre erreur courante est de se focaliser sur la valeur moyenne du coefficient sans examiner sa stabilité dans le temps. Une courbe de frottement qui oscille fortement signale un régime de contact instable, souvent plus problématique qu’un coefficient moyen légèrement élevé mais constant.
Le temps perdu sur la mise au point d’un essai de frottement vient rarement du tribomètre lui-même. Il vient d’un cadrage insuffisant en amont : mauvais choix de méthode, échantillons mal conditionnés, paramètres déconnectés de l’application réelle. Prendre le temps de cadrer le premier essai peut limiter les campagnes exploratoires inutiles.